Muhvkeevitus PEM torule
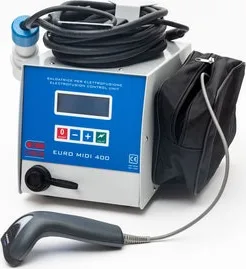
PEM/PE toru muhvkeevitusseade kuni 160 mm on professionaalne kuumkeevitusseade suure läbimõõduga polüetüleentorude ja sobivate termoplastist liitmike ühendamiseks. Seadet kasutatakse toru ja liitmiku kontaktpindade kontrollitud kuumutamiseks. Õige temperatuuri ja kuumutusaja saavutamisel ühendatakse kuumutatud detailid omavahel, mille tulemusel moodustub jahtudes tugev ja püsiv keevisliide. Seade sobib eelkõige veevarustus-, surve- ja muude PE/PEM torustike paigaldus- ning remonditöödeks.
| Rendiperiood | Päevahind |
|---|---|
| 1. päev | 45,00 € / päev |
Miinimumrent 1 päev. Mida pikem periood, seda soodsam päevahind.
Kiireima vastuse saad helistades: +372 5858 3352
e-kirjale vastamine võib võtta veidi aega.
Kasutusjuhend
1. Kontrolli enne kasutamist seadme, toitekaabli, pistiku, kuumutusplaadi ja kasutatavate kuumutusotsakute seisukorda. Kahjustatud seadet ei tohi kasutada.
2. Kontrolli toru ja liitmiku materjali, läbimõõtu ning tootja keevitusnõudeid. Kasuta ainult konkreetsele torule ja liitmikule sobivat kuumutusotsakut.
3. Paigalda vajalikud kuumutusotsakud külmale ja vooluvõrgust eemaldatud seadmele. Kinnita otsakud korralikult.
4. Paiguta keevitusseade stabiilsele ja kuumakindlale alusele või ettenähtud hoidikusse.
5. Ühenda seade nõuetekohase elektritoitega ja seadista kasutatavale materjalile ettenähtud temperatuur.
6. Lase kuumutusplaadil saavutada ettenähtud töötemperatuur. Ära alusta keevitamist enne, kui temperatuur on stabiliseerunud.
7. Lõika toru ots sirgelt. Puhasta ja valmista toru ning liitmiku ühenduspinnad ette vastavalt torusüsteemi tootja juhistele.
8. Märgi vajadusel torule õige sisestussügavus.
9. Aseta toru ja liitmik samaaegselt vastavatele kuumutusotsakutele. Detailid peavad paiknema sirgelt.
10. Kuumuta detaile täpselt toru- ja liitmikusüsteemi tootja poolt ette nähtud aja jooksul. Liiga lühike kuumutamine võib põhjustada nõrga liite, liiga pikk kuumutamine võib toru deformeerida ja vähendada selle siseläbimõõtu.
11. Eemalda toru ja liitmik kuumutusotsakutelt ning ühenda need viivitamatult ettenähtud sisestussügavuseni.
12. Ära keera ega pööra detaile pärast nende ühendamist, kui torusüsteemi tootja juhend seda ei luba.
13. Hoia ühendust ettenähtud aja jooksul paigal ning lase sellel täielikult jahtuda.
14. Kontrolli valmis keevisliidet visuaalselt. Ühendus peab olema sirge, ühtlane ja ilma nähtavate kahjustusteta.
15. Ära koorma, liiguta ega survesta värskelt valmistatud ühendust enne nõutud jahtumisaja möödumist.
16. Pärast töö lõpetamist lülita seade välja ja eemalda pistik vooluvõrgust.
17. Lase kuumutusplaadil ja otsakutel täielikult jahtuda enne seadme puhastamist, lahtivõtmist või transportimist.
NB! Ära kasuta universaalset kuumutusaega kõikidele torudele. Keevitusparameetrid sõltuvad toru materjalist, läbimõõdust, seinapaksusest ja kasutatavast liitmikust.